Fertigungsverfahren
Teil von Welche Zerspanungsverfahren passen zu Ihrem Bauteil?
Drehen und Fräsen nach Geometrie und Aufspannung abgrenzen
Drehen oder Fräsen: Wie Sie Rotationssymmetrie, Zusatzmerkmale und Aufspannung prüfen und daraus das wirtschaftlichere Angebot für Ihr Teil ableiten.
Das Wichtigste auf einen Blick
- Die Hauptgeometrie entscheidet: Je zylindrischer ein Teil ist, desto besser passt es auf die Drehmaschine.
- Zusatzmerkmale wie Sechskant oder Schlitz müssen nicht zwingend auf eine zweite Maschine, wenn Live-Tools vorhanden sind.
- Prüfen Sie vor der Anfrage, welche Spannfläche bleibt und welcher Bohrungswinkel zugänglich ist.
Die Hauptgeometrie bestimmt das Verfahren
Fangen Sie nicht beim Angebot an, sondern bei der Form des Bauteils. Protolabs beschreibt den Zusammenhang einfach: Je zylindrischer ein Teil ist, desto besser eignet es sich für die Drehmaschine. Also fällt die Vorauswahl leichter, wenn Sie sich zuerst fragen, wie viel des Bauvolumens rund ist.
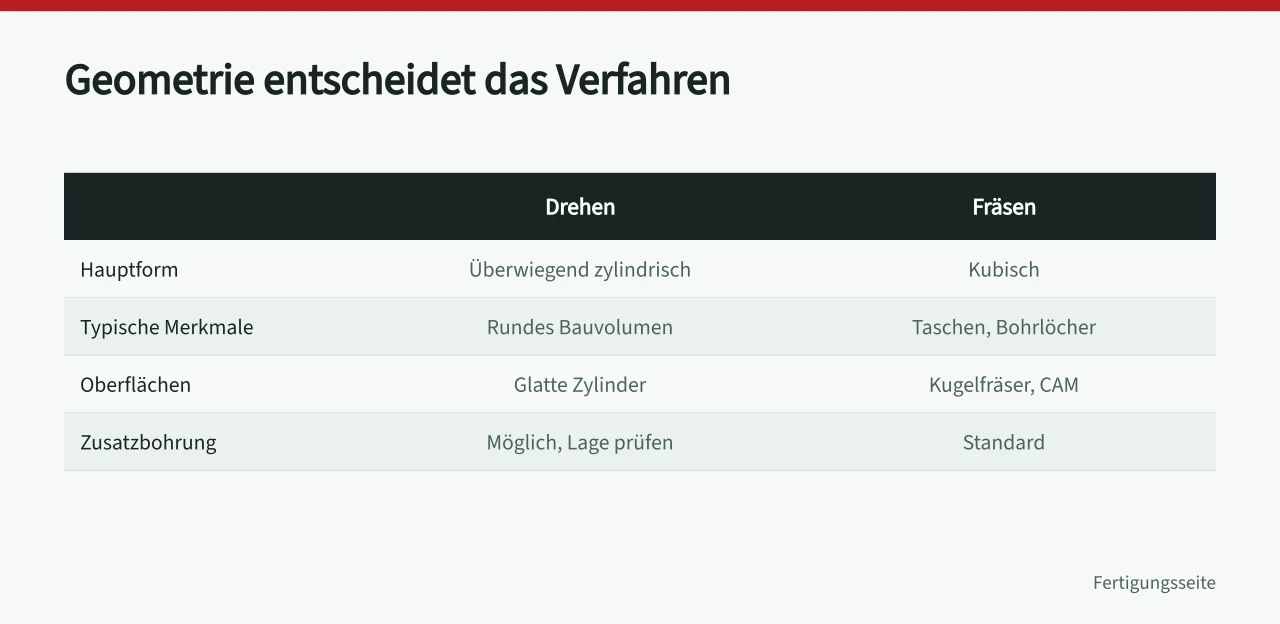
Kubische Grundkörper mit Taschen, Bohrlöchern und Aussparungen sind dagegen typische Frästeile. Der Anbieter nennt kubische Formen ausdrücklich als gängiges Fräsen-Anwendungsfeld. Konturierte Oberflächen lassen sich sogar mit Kugelfräser und CAM-Software über eine 3-Achs-Bearbeitung erzeugen, wie diese Anwendungsübersicht zum CNC-Fräsen erläutert.
Ein Drehteil verliert seine Eignung nicht, sobald eine Bohrung dazukommt. Entscheidend ist, wie die Zusatzmerkmale zur Drehachse liegen.
Zusatzmerkmale und Aufspannung klären
Drehmaschinen lassen sich mit angetriebenen Werkzeugen bestücken. Damit sind axiale und radiale Bohrungen, Abflachungen, Nuten und Schlitze möglich. Der Anbieter arbeitet mit solchen Live-Tools und beschreibt die Grenze klar: Bohrungen müssen parallel oder senkrecht zur Drehachse laufen. Andere Winkel gibt es dort nicht, wie die Designempfehlungen zum CNC-Drehen zeigen.
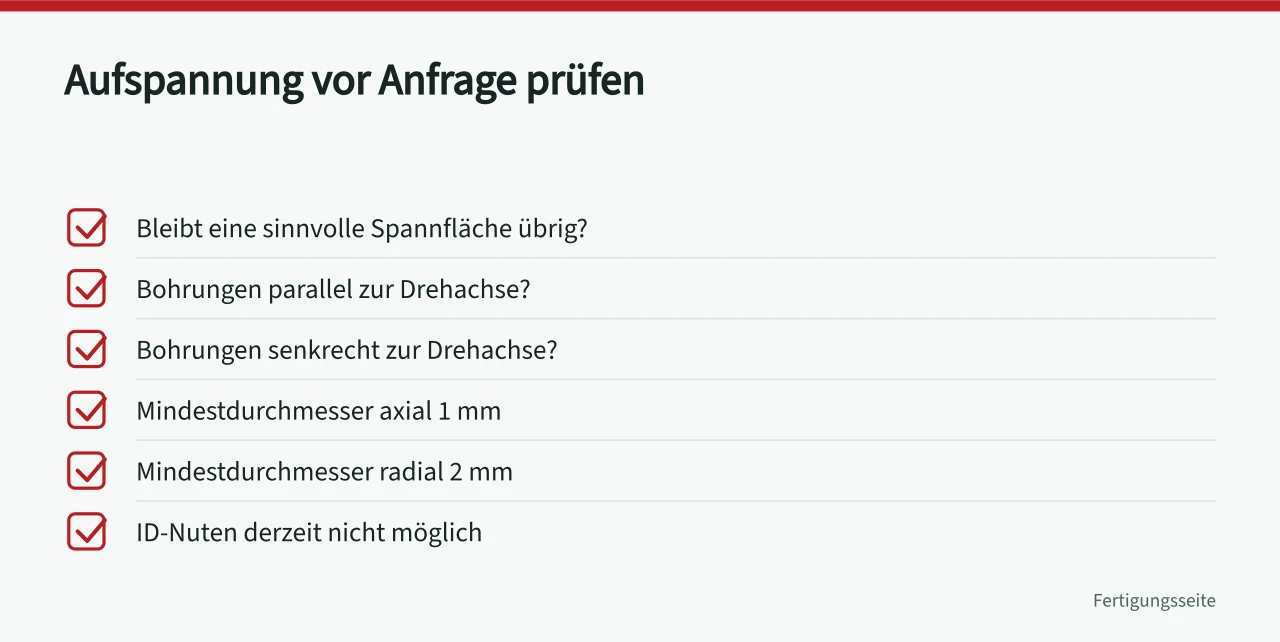
Prüfen Sie also zwei Dinge, bevor Sie anfragen:
- Bleibt eine sinnvolle Spannfläche übrig?
- Liegen alle Zusatzbohrungen parallel oder senkrecht zur Drehachse?
Laut Anbieter ist auf der Achse und axial ein Mindestdurchmesser von 1 mm möglich, radial 2 mm. ID-Nuten gibt es in diesem Programm derzeit nicht. Solche Grenzen sind Angebotsbedingungen eines Anbieters, keine allgemeinen physikalischen Prozessgrenzen.
Bei beiden Verfahren bleiben spitze Innenecken nicht spitz: Sie werden automatisch gerundet. Beim Drehen erhalten Außenecken eine Fase von 0,13 mm.
Drei hypothetische Fälle zur Einordnung
Die folgenden Fälle sind eigene, ausdrücklich hypothetische Beispielkonstruktionen. Sie ersetzen kein Angebot, sondern ordnen die Entscheidung vor.
| Fall | Hauptverfahren | Zusätzliche Bearbeitung | Zu klärende Aufspannung |
|---|---|---|---|
| Zylindrische Buchse, keine Querbohrung | Drehen | Keine | Rundmaterial spannen, Endflächen drehen |
| Kubischer Halter mit zwei seitlichen Taschen | Fräsen | Entgraten | Werkzeugzugang zu beiden Taschen |
| Drehteil mit Sechskant am Kopf | Drehen | Fräsen des Sechskants mit Live-Tool | Sechskant senkrecht zur Drehachse |
Im dritten Fall warnt die Quelle davor, das Fräsen grundsätzlich auszuschließen. Ein Drehzentrum kann nach eigenen Angaben gedrehte Schrauben anschließend mit einem Sechskantkopf, Schlitzen oder Bohrlöchern versehen.
Wirtschaftlichkeit aus Geometrie ableiten
Der wirtschaftliche Hebel liegt in der Zahl der Aufspannungen, nicht in einer allgemeinen Rangfolge der Verfahren. Jede zusätzliche Aufspannung braucht eine neue Nullpunktbestimmung und neue Spannmittel. Deshalb gilt: Je weniger Aufspannungen ein Teil zulässt, desto geringer der Prüf- und Rüstaufwand.
Auch die Oberfläche zählt. Gedrehte zylindrische Abschnitte sind in unbearbeitetem Zustand meist deutlich glatter als gefräste Flächen. Protolabs empfiehlt, das zu berücksichtigen, wenn beide Verfahren möglich sind. Gefräste Kunststoffteile bleiben roh und zeigen in der Regel Werkzeugspuren.
Ein Anbieter nennt für sein Fräsen eine Standardrauheit von unter 1,6 µm Ra bei allen CNC-Werkstoffen. Für die Drehmaschine macht dieselbe Quelle keine vergleichbare Ra-Angabe. Ziehen Sie deshalb für die Verfahrenswahl die Hauptgeometrie heran und fragen Sie die Oberflächenanforderung getrennt ab.
Praktische Prüfliste vor der Anfrage:
- Hauptform einordnen: überwiegend rund oder kubisch?
- Zusatzmerkmale je Achse prüfen: parallel oder senkrecht zur Drehachse?
- Bei Frästeilen: sind Werkzeugzugang und Kehlen großzügig gestaltet?
- Bei Drehteilen: bleiben Spannflächen an beiden Enden?
- Lieferzeit und Oberfläche als eigene Position im Angebot anfragen.
Der Preis folgt nach Anbieterangaben vier Kriterien: Rohmaterial, Bearbeitungszeit, Arbeitszeit und Lieferzeit. Beide Verfahren können daher bei kleinen bis mittleren Stückzahlen sinnvoll sein; die Geometrie und die Aufspannung entscheiden über den Aufwand.
Häufige Fragen
Wann ist Drehen wirtschaftlicher als Fräsen? Ein klarer Schwellenwert lässt sich aus den Quellen nicht ableiten. Als Orientierung gilt: Je zylindrischer das Bauteil und je weniger Zusatzaufspannungen nötig sind, desto eher lohnt sich das Drehen.
Kann eine Drehmaschine auch Sechskante fräsen? Ja, mit angetriebenen Werkzeugen sind Abflachungen, Nuten und Schlitze möglich. Die Quelle nennt ausdrücklich einen Drehvorgang mit anschließendem Sechskantkopf.
Welche Bohrungswinkel sind beim Drehen möglich? In diesem Programm nur parallel oder senkrecht zur Drehachse. Axiale und radiale Bohrungen sind möglich, andere Winkel nicht.
Gelten die genannten Maße allgemein? Nein. Durchmesser, Bohrungstiefe und Toleranz von rund +/- 0,1 mm sind Anbieterangaben für dessen eigenes Fertigungsprogramm.