Fertigungsverfahren
Zerspanungsverfahren vergleichen: Was passt zum Bauteil?
Zerspanungsverfahren vergleichen: Auswahlhilfe für Drehen, Fräsen, Bohren und weitere Verfahren nach Geometrie, Werkstoff, Toleranz und Losgröße.
Das Wichtigste auf einen Blick
Zerspanungsverfahren vergleichen heißt, Geometrie, Bearbeitungszugang und Qualitätsanforderungen gemeinsam zu betrachten.
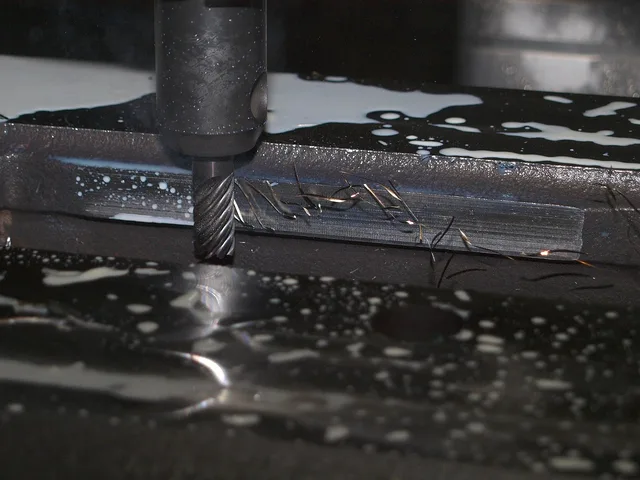
- Die Hauptgeometrie entscheidet zuerst: zylindrische Teile laufen auf der Drehmaschine, kubische und konturierte Teile auf der Fräsmaschine.
- Toleranz, Losgröße, Werkstoff und Spannbarkeit gehören in dieselbe Anfrage, weil sie gemeinsam den Aufwand bestimmen.
- Anbieterangaben wie Toleranzen und Bauteilgrenzen sind Servicebedingungen des jeweiligen Anbieters, keine allgemeinen Prozessgrenzen.
Geometrie und Bearbeitungszugang zuerst klären
Die erste Frage lautet nicht, welche Maschine verfügbar ist, sondern welche Form das Bauteil hat. Nach Angaben von Protolabs eignet sich das Drehen vor allem für zylindrische Merkmale, während das Fräsen bei parametrischen oder kubischen Formen üblich ist. Ein Drehzentrum mit angetriebenen Werkzeugen kann beides verbinden. Wer die Grundform zuerst festlegt, vermeidet Spannmittel, die für die falsche Achse ausgelegt sind. Diese Reihenfolge gilt unabhängig davon, wie viele Achsen die Maschine besitzt.
Weitere Verfahren nach Bauteilmerkmal auswählen
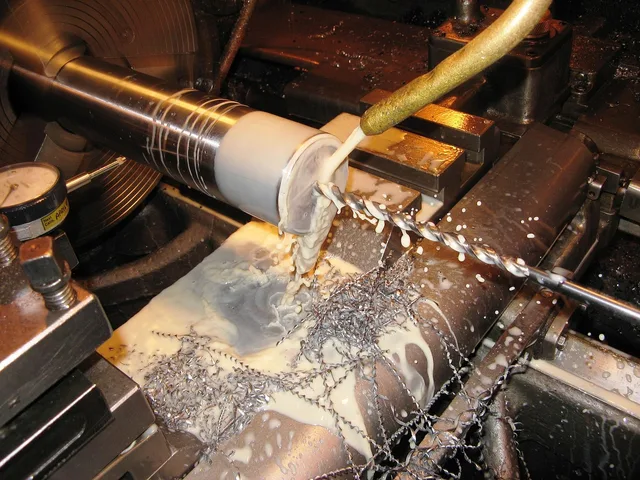
- Bohrenerzeugt zylindrische Löcher. Prüfen Sie dabei Lage, Richtung und Zugang des Werkzeugs; Bohrungen können je nach Bauteil auch beim Drehen oder Fräsen entstehen.
- Sägeneignet sich vor allem zum Ablängen von Rohmaterial. Für die anschließende Kontur- und Flächenbearbeitung ist meist ein weiteres Verfahren nötig.
- Schleifenkommt häufig für harte Werkstoffe sowie für hohe Anforderungen an Maßhaltigkeit und Oberfläche infrage. Honen wird oft zur Feinbearbeitung zylindrischer Bohrungen eingesetzt.
- Räumenerzeugt mit einem Räumwerkzeug wiederkehrende Innen- oder Außenprofile. Es ist besonders dann zu prüfen, wenn das Bauteil ein entsprechendes Profil verlangt und sich der Werkzeugeinsatz für die geplante Fertigung eignet.
- Erodieren (Funkenerosion/EDM)kann komplexe Konturen in elektrisch leitfähigen Werkstoffen bearbeiten, auch wenn diese hart sind. Ob es passt, hängt unter anderem von Kontur, Werkstoff und Qualitätsanforderungen ab.
Geometrie entscheidet Verfahren
Überwiegend rotationssymmetrisch?
Ja -> Drehen auf der Drehmaschine
Nein -> Fräsen bei kubischen Formen
Der Zugang des Werkzeugs begrenzt die Gestaltung stärker als die Maschinenachse. Protolabs rundet spitz zulaufende Innenecken beim eigenen CNC-Service automatisch und legt die Rundungen vor der Bearbeitung fest. Wer scharfe Innenecken einzeichnet, plant also eine Bearbeitung ein, die so nicht entsteht. Sinnvoll ist, die gewünschte Eckenform vorab mit dem Anbieter abzustimmen. Sonst entsteht eine Zeichnung, die der Prozess nicht abbildet. Die Rundung ist Teil der Konstruktion, kein nachträglicher Schönheitsfehler.
Drehen und Fräsen am konkreten Anbieterbeispiel
Beim CNC-Drehen von Protolabs sind axiale, radiale und auf der Achse liegende Bohrungen möglich, sofern sie parallel oder senkrecht zur Drehachse verlaufen. Andere Winkel nennt der Anbieter derzeit nicht. Als Orientierung nennt die Seite 75 mm maximalen Durchmesser und 228 mm maximale Länge.
Anbieterangaben Drehen vs. Fräsen
CNC-Drehen
- Typische Geometrie
- zylindrische Merkmale
- Bauteilgrenze
- 75 mm Durchmesser, 228 mm Länge
- Bohrwinkel
- parallel oder senkrecht zur Drehachse
- Toleranzangabe
- üblich ± 0,1 mm
- Oberfläche
- zylindrische Abschnitte meist glatter
CNC-Fräsen
- Typische Geometrie
- kubische, konturierte Formen
- Bauteilgrenze
- 254 × 178 × 95 mm, Alu bis 559 × 356 × 95 mm
- Bohrwinkel
- keine ausdrückliche Winkelgrenze
- Toleranzangabe
- üblich ± 0,1 mm
- Oberfläche
- Polymerteile mit Werkzeugspuren
Das CNC-Fräsen von Protolabs umfasst 3-Achsen- und indexiertes 5-Achsen-Fräsen. Für das 3-Achsen-Fräsen nennt die Seite eine maximale Teilegröße von 254 × 178 × 95 mm, für Aluminium beim 5-Achs-Index-Fräsen bis 559 × 356 × 95 mm. Beide Verfahren gibt der Anbieter mit einer üblichen Toleranz von ± 0,1 mm an.
Vergleich der Anbieterangaben
CNC-Drehen
- Typische Geometrie
- zylindrische Merkmale
- Bauteilgrenze
- 75 mm Durchmesser, 228 mm Länge
- Bohrwinkel
- parallel oder senkrecht zur Drehachse
- Toleranzangabe
- üblich ± 0,1 mm
- Oberfläche
- zylindrische Abschnitte unbearbeitet meist glatter
CNC-Fräsen
- Typische Geometrie
- kubische, konturierte Formen
- Bauteilgrenze
- 254 × 178 × 95 mm, Aluminium bis 559 × 356 × 95 mm
- Bohrwinkel
- keine ausdrückliche Winkelgrenze angegeben
- Toleranzangabe
- üblich ± 0,1 mm
- Oberfläche
- Polymerteile im Rohzustand mit Werkzeugspuren
Die Tabelle gibt Anbieterbedingungen wieder, keine allgemeinen Fähigkeitsgrenzen. Ein anderes Unternehmen kann engere oder weitere Werte führen. Vor der Anfrage lohnt der Abgleich, ob das eigene Bauteil innerhalb der genannten Werte liegt. Wer eine Grenze überschreitet, sollte die Abweichung ausdrücklich benennen und nicht stillschweigend annehmen, sie werde toleriert.
Werkstoff, Spannung und Werkzeug abstimmen
Werkstoff und Spannung wirken zusammen. Sandvik Coromant listet in seinem Turning Handbook Auswahlfaktoren auf: Zerspanbarkeit, Oberflächenstruktur und Härte des Werkstoffs, dazu Stabilität, Leistung und Drehmoment der Maschine, Bauteilspannung, Kühlmittelversorgung und Spindeldrehzahl. Auch Losgröße und Qualitätsanforderungen gehören zur Vorprüfung. Die Liste ist lang, weil jede Position den späteren Aufwand beeinflusst. Wer sie nur teilweise abarbeitet, überlässt dem Anbieter die Annahmen.
Prüfliste für die Angebotsanfrage
- Zerspanbarkeit und Härte des Werkstoffs
- Stabilität, Leistung, Drehmoment der Maschine
- Bauteilspannung und Spannkonzept
- Kühlmittelversorgung und Spindeldrehzahl
- Losgröße und Qualitätsanforderungen
- Werkstoffzustand und gewünschte Oberfläche
Diese Liste ist eine Prüfliste, keine Rechenvorschrift. Wer Schnittwerte oder Kühlmittelstrategie festlegt, braucht zusätzlich die konkrete Werkzeugauswahl und Maschinenfreigabe des Herstellers. Das Handbuch nennt keine garantierten Standzeiten. Die Liste macht offene Punkte sichtbar, sie ersetzt aber keine verbindliche Festlegung. Jede Einstellung bleibt Aufgabe der Fertigungsplanung.
Für die Angebotsanfrage heißt das: Werkstoffzustand, Losgröße, gewünschte Oberfläche und Spannkonzept gemeinsam nennen. Fehlt eine Angabe, kalkuliert der Anbieter mit Annahmen, die später zu Nachträgen führen können. Vollständige Angaben verkürzen Rückfragen. Sie machen Angebote erst vergleichbar, weil alle Anbieter dieselbe Ausgangslage bewerten.
Qualität und Aufwand im Angebot festhalten
Toleranz und Oberfläche sind zwei getrennte Anforderungen. Eine enge Maßtoleranz erzwingt noch keine feine Oberfläche, und eine glatte Oberfläche garantiert keine enge Toleranz. Beide Werte gehören getrennt in die Zeichnung und in die Anfrage. Wer beide Anforderungen in einem Satz bündelt, erschwert die Prüfung. Getrennte Angaben zeigen, welche Anforderung den Aufwand tatsächlich treibt.
Protolabs gibt für sein gesamtes CNC-Materialsortiment standardmäßig eine mittlere Rauheit unter 1,6 µm an und ordnet Ra-Werte zwischen 6,3 µm und 0,8 µm als bei der CNC-Bearbeitung generell üblich ein. Diese Angabe beschreibt das Sortiment des Anbieters; sie ist kein branchenweiter Standard. Wer engere oder weitere Werte benötigt, muss dies gesondert vereinbaren.
Fünfstufiger Entscheidungsbaum
Fünfstufiger Entscheidungsbaum
- Hauptgeometrie bestimmenrotationssymmetrisch oder prismatisch?
- Zusatzmerkmale und ihre Winkel zur Hauptachse prüfen
- Toleranz und Oberfläche getrennt eintragen
- Werkstoff, Losgröße und Spannkonzept aufnehmen
- Angebot auf getrennte Positionen prüfen
- Grundform bestimmen:Ist das Teil überwiegend rotationssymmetrisch, prüfen Sie Drehen; bei kubischen Flächen und Konturen prüfen Sie Fräsen. Zum Ablängen des Rohmaterials kommt Sägen infrage.
- Merkmale und Werkzeugzugang prüfen:Für Löcher ist Bohren eine naheliegende Option; Lage und Richtung müssen zugänglich sein. Zusätzliche Flächen, Nuten oder Konturen können Drehen mit angetriebenen Werkzeugen oder Fräsen erfordern.
- Toleranz und Oberfläche festlegen:Trennen Sie Maßanforderungen und Oberflächenanforderungen. Prüfen Sie Schleifen oder Honen, wenn eine passende Feinbearbeitung erforderlich ist.
- Werkstoff und Sonderkonturen berücksichtigen:Prüfen Sie Räumen für wiederkehrende Profile und Erodieren für geeignete komplexe Konturen in leitfähigem Werkstoff. Stimmen Sie die Auswahl auf Werkstoffzustand und Bearbeitbarkeit ab.
- Fertigung und Anfrage abgleichen:Berücksichtigen Sie Losgröße, Spannung, Bauteilgrenzen, Prüfaufwand und Anbieterbedingungen. Nennen Sie diese Angaben gemeinsam, damit Angebote dieselbe Aufgabe bewerten.
Beispielarbeitsblatt mit angenommenen Werten
Die folgenden Zahlen sind frei gewählte Annahmen, keine Marktpreise und keine Anbieterpreise. Sie dienen nur dazu, den Rechenweg zu zeigen.
- Angenommene [Programmierzeit5 Stunden](/cnc-programmierung-aufwand-und-kosten-nachvollziehbar-kalkulieren) zu angenommenen 70 €/h ergeben 350 € einmalig.
- Bei 20 Teilen sind das 17,50 € je Teil, bei 200 Teilen 1,75 € je Teil.
- Angenommene Rüstzeit2 Stunden zu 70 €/h ergeben 140 € je Los, also 7 € bei 20 Teilen und 0,70 € bei 200 Teilen.
- Material und Bearbeitungszeit bleiben getrennte Positionen und sind hier nicht angesetzt.
Die Rechnung zeigt nur den Losgrößeneffekt einmaliger Kosten. Sie belegt keine Kostenrangfolge zwischen Drehen und Fräsen und ersetzt kein Angebot. Wer den Effekt auf seine eigene Losgröße überträgt, sollte Material, Bearbeitungszeit und Prüfaufwand getrennt ergänzen. Erst dann entsteht eine belastbare Grundlage für den Vergleich.
Häufige Fragen
Welches Verfahren passt bei Bohrungen mit schrägem Winkel?
Protolabs nennt beim Drehen nur Bohrungen parallel oder senkrecht zur Drehachse, andere Winkel sind dort derzeit nicht möglich. Schräge Bohrungen gehören deshalb in die Fräskalkulation oder in eine gesonderte Prüfung des Anbieters. Wer schräge Bohrungen braucht, sollte den Winkel in der Zeichnung eindeutig bemaßen und im Angebot bestätigen lassen.
Ersetzt ein Drehzentrum zwei separate Maschinen?
Ein Drehzentrum kann Dreh- und Fräsarbeiten verbinden, und Protolabs beschreibt das Drehen mit angetriebenen Werkzeugen für Abflachungen, Nuten und Schlitze. Für größere Teile empfiehlt derselbe Anbieter jedoch weiterhin eine reine Fräsmaschine. Die Entscheidung hängt damit an der Bauteilgröße, nicht nur an der Achsenzahl. Prüfen Sie deshalb, welcher Anteil der Arbeit tatsächlich Drehen ist und welcher Anteil Fräsen.
Welche Angaben gehören in die Angebotsanfrage?
Nennen Sie Hauptgeometrie, Zusatzmerkmale mit Winkeln, Toleranz und Oberfläche getrennt, Werkstoff mit Zustand, Losgröße und Spannkonzept. Vergleichen Sie Angebote erst, wenn diese Punkte in allen Varianten gleich beschrieben sind; sonst stellen Sie ungleiche Aufgaben nebeneinander.
In diesem Leitfaden
- Drehen oder Fräsen bei Sechskant, Schlitz und QuerbohrungDrehen oder Fräsen bei Zusatzmerkmalen: Wie Sie Lage zur Drehachse, Live-Tools und Aufspannung prüfen, bevor Sie ein Drehteil anfragen.
- CNC-Programmierung: Aufwand und Kosten nachvollziehbar kalkulierenCNC-Programmierung kalkulieren: einmalige Programmierkosten, Simulation, Rüsten und Stückkosten mit Beispielrechnung klar trennen und prüfen.
- Werkzeugstandzeit erhöhen: Verschleißbilder und Prozessdaten erfassenWerkzeugstandzeit erhöhen beginnt mit systematischer Dokumentation: Lernen Sie fünf Verschleißbilder kennen und halten Sie die nötigen Prozessdaten fest.
- Wann eignet sich Minimalmengenschmierung für Ihre Fertigung?Minimalmengenschmierung in der Zerspanung: Verlustschmierung, äußere und innere Zufuhr, Brandschutzangaben der DGUV von 2010 und 2017, Prüfliste für den Betrieb.